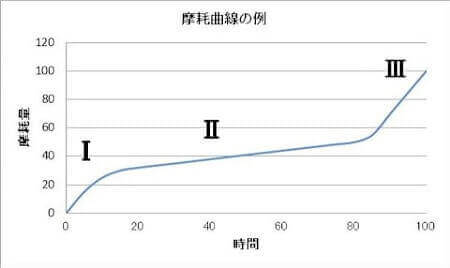
金属せん断刃物は、せん断(切断)する材料が鉄鋼や非鉄金属で、それらを切断したときに、欠損したり、早期に摩耗しない刃物にする必要があります。
ここでは 、刃物を作る場合の、「刃物せん断鋼種」「刃物の硬さ」「熱処理」などの考え方についての基本的な内容を紹介しています。
この考え方は、鉄鋼の工具材料を考える場合も同様な考え方ができるので、参考になるでしょう。
せん断刃物用の鋼種について
通常の刃物材料は「鉄鋼材料」のうちの「工具鋼」が用いられます。
超硬合金や、表面処理などをした、特殊な刃物もありますが、ここでは、鉄鋼製の刃物についてみていきます。
冷間(常温)で用いられる刃物の必要な性質は、しばしば「硬さ=耐摩耗性」「ネバさ=じん性」 という要素で評価されることが多く、また、それらは相反する性質なので、両方に優れるものがない ことで、刃物材料を選ぶときの難しさがでてきます。
使用されている刃物の鋼種は無数にあるのですが、しばしば、鋼種比較や鋼種の説明をする場合に、 耐摩耗性の優等生としての JISのSKD11、そして、じん性の優等生として JISのSKD61 で刃物鋼種の特性を説明される場合が多いので、イメージを持っていただくために、ここでもそれをもとに説明します。
炭素量と合金の種類とその量で鋼が特徴づけられます
鋼の炭素量と主要な合金量で大きく分類されることが多く、「**系」と分類分けをされる場合もありますが、鋼の成分で鋼のもつ特徴が出ます。
その2鋼種の主要合金成分は次のようになっています。(説明用に簡略にしています)
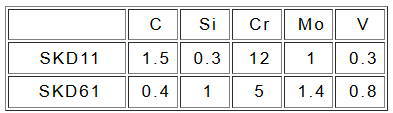
ここでは、炭素量(C)と合金元素の量が重要で、ここでは、Cr量がポイントで、熱処理することで、硬さや機械的性質の違いが出ます。
それぞれの合金元素は、目的があり、じん性、耐摩耗性の他に、加工性、耐熱性など、様々な性質が特徴づけられますが、細かい内容は紙面の関係で割愛します。
炭素量で最高硬さが決まります
冷間せん断用刃物では、少なくても、58HRC(78HS)程度以上の硬さがでる鋼種を使うのが一般的です。
(参考)硬い品物の硬さについては、重量のある品物では、ロックウェル硬さ(HRC)より、ショアー硬さ(80HS または、HS80などと表示)が多く用いられますので、(下にも示していますが)換算表(→こちら)などで、おおよその硬さを知っておくと便利です。
すると、SKD61の場合は、炭素量が低いので、72HS程度の硬さが最高硬さですから、当然、薄い鋼板用には硬さ不足で使えません。
つまり、焼入れして、十分な硬さを出すには、炭素の量が重要になります。
また、SKD11では 84HS(62HRC) 程度の硬さが出ますが、SKD61に比べると、じん性が低くて、少し厚い板を切ると、刃欠けしやすくなります。
また、ごく薄い板用の刃物では、硬さだけで対応するには限界があって、寿命に不満足な場合が出てきますが、この場合は、この2鋼種では対応できないので、別の鋼種を使う必要がでてきますが、このように、じん性と耐摩耗性だけを考える場合でも、硬さは重要です。
ここでは、基本的な考え方の説明をします。
これら2つの鋼の顕微鏡組織は、こんな感じです。(説明用のため、倍率などは適当です)
SKD11
SKD61
通常、この鋼種SKD11は、250℃以下の焼き戻しをして、高硬さの状態で使用されます。
また、下の SKD61は、500℃以上の焼戻しをします。
本来、熱間工具鋼として分類されますが、最高55HRC(74HS)程度の硬さが出て、非常に衝撃じん性や切断時の摩擦熱に対する耐熱性に優れるために、厚板用の刃物材として広く用いられます。
刃物の硬さは、後で示す「刃物の標準的な硬さ」があり、それに合致する範囲の硬さがでることが最低条件になります。
しかし実際には、切断するものが多様なので、刃物の材料を考える際には、これらの2鋼種ですべてに対応できませんから、非常にたくさんの鋼種から選ぶことになります。
つまり、刃物に必要な硬さ、じん性、耐摩耗性、などの機械的性質の最も高い鋼種を使うことが求められるために、これらの中間的な鋼種や何らかの特徴を 持った鋼種が必要になってくることになります。
刃物用の鋼種系列の1つの考え方
ほとんどの刃物メーカーは、一般に市販されないような、自社独特の鋼種を保有しています。
それらは こちらの図 のようにSKD11とSKD61だけでなく、特性の中間的な鋼種や、特定の特性に優れた鋼種などを使って、それらの特徴を生かす熱処理をすることによって、幅広い対応をとれるようにしています。
例えば、第一鋼業(株)さんでは、12%Cr系・8%Cr系・5%Cr系を軸に、長年かかって、炭素(C)量を 独自に調整した、JIS鋼種にない、非常に特徴のある独自の鋼種を保有しています。
炭素量は、硬さだけでなく、炭化物を作って、じん性や耐摩耗性に関係しますから、12%Cr系では1.5-1%、8%系では1-0.6%、 5%系では 0.6-0.3%などにして、薄板用から厚板用まで、系列的に使えるように鋼種を揃えています。
炭化物量の多い12%Cr系は主に薄板用に、8%Crは中板用、5%Crは厚板用向けの刃物材料です。
刃物専業メーカーの多くも同様で、各社ごとに、独自の鋼種の鋼材仕様で、材料メーカーに発注しているものです。
ただ、独自の鋼種ゆえの問題もあります。
たとえば、特殊な鋼種ですから、鋼材価格は高いですし、もとより材料価格の比率の高い刃物製品用の鋼材を数多く保有することは、価格の面では不利です。
このようなせん断刃物業界の状況ですが、今後は、最高級材料開発にこだわらないで、汎用鋼を用いたり、低合金化などで安価な刃物になるように、費用低減を図ることも求められています。
製鋼メーカーの製造改良も進んでいて、鋼材品質は年々向上していますから、市販されている鋼種を使えば、価格低減につながります。
それであっても、刃物は、それぞれの使用状態も異なるし、要求される特性は違います。
さらに、刃物用に「絶対良い」という鋼種もありませんし、刃物の要求を完全に満たすパーフェクトな鋼種はない状況です。
刃物材のじん性と耐摩耗性などの性質は両方に優れること自体が難しいことですし、一方では、刃物の長寿命化の要求はなくなることはありませんから、最終的には、お客さんの要求に沿って、1本ずつの刃物に対しての長寿命化を考える事になっていくことになりますから、「最高の刃物」を考えるのは大変です。
今後も新しい鋼種が生まれてくるでしょうし、鋼材の製造技術の進歩によって、さらなる高性能化は進むのですが、鋼材費の上昇や刃物の生産額が頭打ち状態にあるので、過去にあった、鉄鋼業最盛期のように、新鋼種を開発することで需要に呼応するという方向には進みにくい状況にありますから、いかに、顧客の要求に対応できるか … という技術や管理が重要になってきます。
大切な刃物の硬さ
硬さといろいろな機械的性質との相互関係を示すデータが多いことで、硬さは、刃物などの特性を把握するために、簡便で重要なものです。
つまり、硬さを 測ることによって、簡単に刃物の特性が評価できるという利点があります。
また、刃物に必要な硬さは、経験的、実験的に被せん断材 (たとえば板厚)に対して「適当な硬さ範囲」が決まっています。
これは、「この硬さで使用すれば刃欠けや異常摩耗が少ない … 」という経験による数値で、これを無視することは得策ではない … ということも経験則になっています。
これを、もう少し説明しましょう。
せん断刃物の硬さは「ショアー(HS)」で表すのが一般的ですが、熱処理資料などは「ロックウェル(HRC)」表示が多いので、HRC=HS換算の 一例を示しておきます。
ここでは、ショアー硬さで話を進めます。
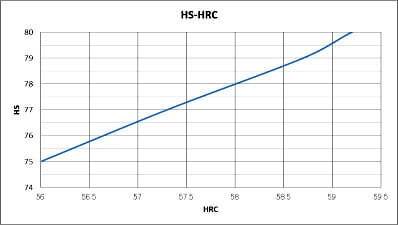
硬さ換算例
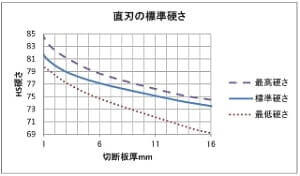
直刃の標準硬さ
これは、直刃における標準的な硬さ範囲を示す図です。
ある被せん断材の「板厚に対する最適硬さ」は、おおむね決まっています。
もちろん、切断する板の状況で変わりますが、軟鋼の切断例で、3から7mmの板を切るための刃物があったとします。
3mmの板厚をせん断する場合の最適ネライ硬さは、表から読み取ると 78HS程度で、7mm切断用の最適硬さが76.5HS程度です。
つまり、78HSを超えると、7mmの板を切れば刃欠けを起こす可能性があるので、78HS以上の硬さにしないほうがいいということがこの図から読み取れます。
つまり、刃物は「欠けないような硬さで作る」のが最適なので、この場合は、76.5HSの刃物では、3mmの板ばかりを切る場合には、「切れ味や持ちが悪い」ということになります。
このように、せん断使用範囲を広くとった仕様にすると便利なようですが、最適条件でない刃物になってしまいかねませんので注意が必要です。
もっといい刃物を考える場合に
耐摩耗性を必要とする場合は、まず、高い硬さにすることを考えます。
しかしもちろん、宿命的に、じん性が低下して、刃欠けの危険性が増します。
材料価格も関係します。
現実的に、価格が2倍になっても、刃物の寿命は2倍になることは難しいので、価格に見合う効果があって、鋼種変更も簡単ではありませんから、「適正硬さかどうか」は、まず考えないといけません。
じん性の必要な刃物についても同様で、一般的には、 硬さを下げることで「じん性」は向上します。
しかし、摩耗しやすくなるために、耐摩耗性と同様に、兼ね合いが必要になります。
そこで次に、材料選択を考えるのですが、鉄系以外の 材料で「鉄鋼」に代わるような強じん性の高い材質は見当たらない状態ですから、工具鋼の中で選択します。
そして、耐摩耗性と じん性のどちらか一方を高めれば、当然、他方の性質が低下するという宿命から逃れられませんから、考え方としては、まず、材料を決め、それから、特性が生かされるように、熱処理面で工夫するなど対策を取るという方法になります。
やはり非常に重要な熱処理
鋼製の刃物は、それを生かす熱処理が非常に重要です。
硬さや特性のばらつきが少ない刃物をつくるための熱処理は、やや特殊なものになります。
例えば、細長い刃物の硬さを揃えることや、それぞれにあった熱処理条件を決めて作業をするには、独特の熱処理設備と、高度の技術が必要になります。
一般品の熱処理では、「標準」的な作業が求められるのですが、しばしば、せん断刃物の熱処理では、一般熱処理では行われない、極端に限定された熱処理条件で熱処理する必要性も出てきます。
熱処理の標準化は大切ですが、「天下の名刀」は標準化することで生まれることはないので、同様に、用途に合った刃物の熱処理を考えることが、今まで以上に大切になってくるでしょう。
じん性と耐摩耗性の相対する性質の、劣化しがちな特性をいくらかでも救えるように、教科書にないような方法も含めて、「刃物の熱処理」を考えて実施することもでてきます。
刃物を作る側の問題
硬さは、機械的な性質を決定するために大切な指標ですが、せん断刃物の「硬さ」は、規格値として考えるのは適当でなく、むしろ、「せん断仕様に対応する硬さにすること」が重要です。
例えば、 熱処理の硬さ指定が77±2(HS)とあれば、75から79HSの硬さであればいいのではありません。
通常は、最も厚い板厚に硬さを合わすので、逆に、薄い板厚では、本来の硬さでないので、満足な寿命ではなくなります。
つまり、 硬さの指定値に熱処理するという考え方ではなく、仕様にあった硬さにしないと、良い刃物になりません。
硬さが保証されてさえいれば、お客様が満足するというのではなく、使用目的にあった刃物を作る重要性がここにあります。
このためには、お客様の使用状況を常にフィードバックして、製品に対応させるのが最重要です。
広範囲のせん断条件やオールマイティーの刃物を要求される場合には、すべてに満足のいくものがありませんということを、刃物の弱点や特徴を含めて、お客様に理解いただくことも大切なことです。
今後は、刃物に対する要求と刃物能力のギャップを埋めていき、寿命の長い刃物を追い続けなければなりません。
刃物を使う時の問題
刃物を業者に発注する場合も同様です。
切ることのない板厚を含めた範囲を要求するなどは、自損行為です。
刃物の材質と熱処理によって、刃物の持つ基本的な機械的性質が決まりますし、それが使用する環境にあっていないと、良い刃物にはなりません。
こちらに 示すように、刃物自体が持つ要素以外の要因(シャーや使用条件など)が多いことに注目ください。
例えば、寒冷地での刃欠けなどの特殊な例があります。
これは、意外に無視されていることが多いのですが、冬季の朝一番に切断機を使用したところ、突然刃欠けが生じた … などで、これは、鉄鋼製の刃物にとっては、同仕様もない、「鋼の低温脆性」という問題であるということなどは、最低限で周知しておかなければなりません。
特に、炭素量の高い高硬度のせん断刃物は、常温以下では、確実に衝撃値が低下します。
これについては、熱間用の金型などでは「予熱の必要性」として常識的になっていますが、意外に知られていません。
これの対策は、機械(シャー)の「慣らし運転」や室温を高めることで回避できます。
また、これと反対に、熱による問題も寿命を縮めます。
鋼板の切断中には、摩擦力や変形に伴う発熱があります。刃先の瞬間温度は900℃程度に達します。
摩擦熱はどうにもならないのですが、クリアランスなどの取付条件の適正化や潤滑油で軽減できます。
このように、使用する側の配慮でも、刃物寿命が変わることを知っておきましょう。