最近の丸棒鋼(条鋼)は、メーカーでは、ほとんどが連続圧延設備を用いて製造されており、その連続冷却床で空冷される工程では、品質が安定しているためにあえて「焼ならし」の必要がないということを聞くこともあるのですが、どうなのでしょうか?
焼ならしとは
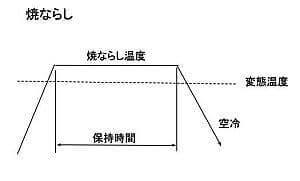
(焼ならしの熱処理操作)
「焼ならし」の用語の意味は、所定の温度に加熱後、空冷することで組織を均一に微細化し、機械的性質や加工性を改善する目的で行われるものです。
これを平たく言うと、圧延や鍛造などの工程での冷却速度が不安定な状態になっておれば、「焼ならし」をすることでロット間や個体間の品質(例えば「硬さ」)のばらつきを少なくして、機械的性質や加工性が改善されるということです。
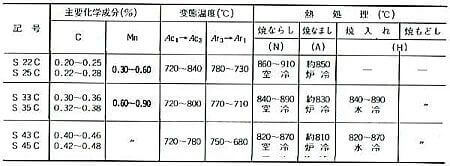
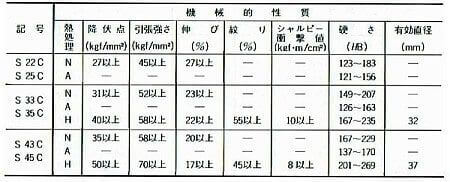
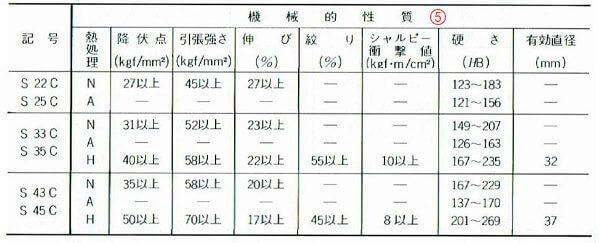
これは過去のJISデータシートにあった表で、この、機械構造用炭素鋼のS45Cを例にとって説明しますと、850℃程度の温度に加熱して、空冷すると、その硬さが、品物の全体で、167-229HB程度(ロックウェル硬さ換算で2-18HRC)になるということがわかります。
この表は、15mm程度以下の直径の小さな試験片のものです。
表の右端に、有効直径とありますが、これは、調質したときに、JISに示す機械的特性が得られるサイズを表しています。
焼ならしした場合も、この程度以下の大きさ・直径であれば、品物全体が均一になるということで考えるといいでしょう。
熱間圧延丸棒鋼(条鋼)の製造
メーカーでは、これらの丸棒鋼は大径のものを除いて、連続圧延設備を用いて製造されています。
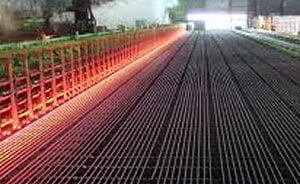
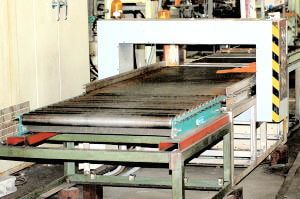
(株)向山工場さんのHPより
棒鋼は、かなり高い圧延温度(1250℃程度)で熱間圧延機で丸棒に成形されて、写真のような「冷却床」に整列され、このまま、順次に放冷されて製品ができあがります。
圧延温度は管理されていますので、圧延時には、結晶粒が細かい「よい状態」になっていますし、1本ずつ冷却されますので、ほぼ「均一」に冷却されています。
このため、このような状態で製造された丸棒鋼(条鋼)は、「焼ならし」状態になっているとして問題ないと言えます。
もし心配であるなら、硬さを測ってみて、上記の規格値を高めに外れていないのなら、問題ないとしていい … ということです。
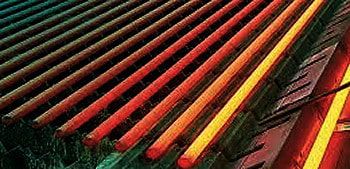
(Primetals technology社さんのHPより)
一般的な冷却では、この写真で見られるように、棒鋼端部が冷えやすいので、端部の硬さが高くなる傾向があように思われますが、意外に、小さな径の品物では端部が極端に性質が違っていることもありません。
これは、JISやISO9001などの認証工場では、そのような品質差については確認されており、硬さや組織が、ある一定範囲にあることが確認されているので、このように考えていいでしょう。
そこで試しに、鋼材の冷却状態がどのように推移するのかを、パソコンを使ってシミュレーションしてみました。
棒径によって、冷却はどのようになる?
下は、10・50・100・300mm直径の3m長さの丸棒鋼を、850℃に加熱して、30℃の大気を扇風機(ファン)で冷却したときの、1.5m部分の中心と表面、棒鋼端面の角部・・・の温度の推移をシミュレーションして図示したのが次のグラフです。(私の計算結果です)
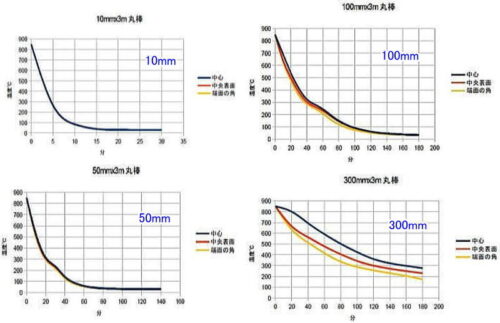
この図からみると、50mm程度以上の棒径になると、端面の角部が冷えやすくて、中央中心部がゆっくり冷えるので、硬さなどに差が出てきている様子が見えます。
そこで、700℃から350℃に冷えるまでの時間を平均冷却速度として「冷却速度」の差をみると、次のような値になります。
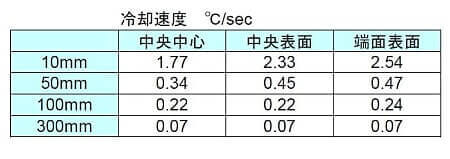
これでみると、10mmの細い棒鋼では、表面と内部の冷却速度差が若干大きいことがわかります。
この冷却速度の差の影響をみるために、次に連続冷却曲線(CCT曲線)をつかって、硬さや組織の様子が違っているかどうかを推定してみます。
CCT曲線は、S40Cのものしかなかったのですが、これで冷却速度を見てみます。
この図を上の冷却速度を当てはめると、組織は、いずれも「微細なパーライト組織」になっていることがわかります。
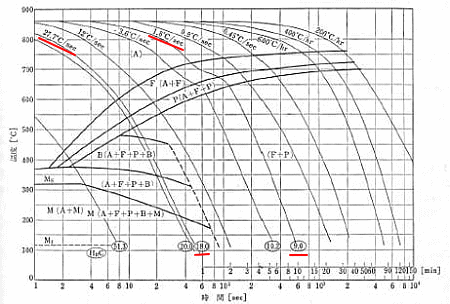
見にくい図ですが、印をつけたところの数字では、冷却速度が27.7℃/secで18.0HRCになり、1.8℃/secで9.0HRCになっていますので、このように、硬さの差が若干あるし、この冷却速度に差があると、若干、組織が違っていることがわかります。
この図では、冷却速度が速くなって、硬さが18HRCを超えていると、「ベーナイト」という組織がでてきて、急に硬さが上昇する傾向があることが、この図から読み取れます。
(もっとも、CCTは連続冷却曲線なので、通常の熱処理とは違いますし、ここでは平均速度で比較しているので、アバウトな見方です)
ただ、今回シミュレーションした数値を見ると、もっとも冷却速度差が大きい10mmの場合でも、単体内の冷却速度差も極端に違っておらず、硬さの差も1HRC程度の差ですので、単体内の組織や硬さはほぼ均一になっていると考えてもいいでしょう。
丸棒径が大きくなっても、表面と内部の組織や硬さには大きな差がでないだろうということがわかります。
以上から、温度管理された熱間圧延工程で製造された熱間圧延丸棒鋼のSC材であれば、熱間圧延状態でも、正規に焼ならしした場合と同様の機械的性質になっていて、あえて焼ならしをする必要もないようです。
余談ですが、通常、熱間連続圧延では100mm程度までの設備が多く、それ以上になると鍛造など、別の工程で丸棒鋼が製造されますので、100mm以下の棒鋼の熱間圧延状態では、改めて焼なましや焼ならしをする必要がない … と言うのがいいかもしれません。
鋼種が変わると、硬さは変わってきます
しかし、SCMやSNCM材など、焼入れ性を高める元素を含む鋼種であれば、上のS40Cと同じ冷却速度でも、硬さが異なってきます。
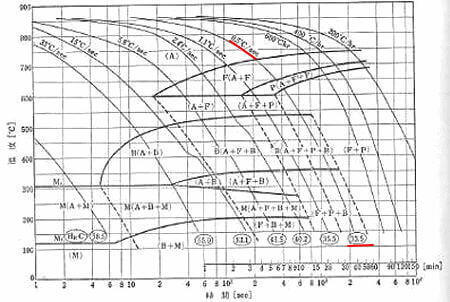
SCM440のCCT曲線
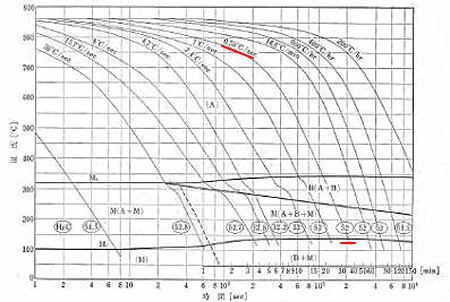
SNCM630のCCT曲線
SCM440(旧記号SCM4)では、例えば、0.5℃/secでの硬さは35.5HRC(224HB)で、機械加工できない硬さではありませんが、SNCM630(旧記号のSNCM5)で、0.58℃/secでの硬さは、52HRC(513HB)になってしまうので、この硬さでは、加工がやりにくいということになってしまいます。
通常は、SNCM材などは、圧延のままの硬さが高いので、端面割れなどの問題を起こさないように、焼なましや割れ対策をされていることも多いのですが、それは、鋼材の硬さを測ってみると、どのような状態なのかが分かります。
ノルテンという用語について
「ノルテン」は業界用語です。 Normalize and Tempering のことで、焼ならしをした後に、焼戻しをして硬さを調節する操作をいいます。
例えば、上図のSCM440の鋼材の硬さが高い場合に、熱間圧延温度が正しくて冷却速度が早い … という原因で硬さが高くなってしまっているのなら、加熱変態点を超えない700℃程度の高温の焼戻しをすることで、硬さを下げることができます。
調質(焼入焼戻し)とノルテンとの違いは?
両者は、冷却速度が違うのですが、「耐力(降伏点)」に違いが出ます。 調質すると、降伏点が高くなります。
さらに、JISでの衝撃値は焼ならしには示されていないのですが、当然、衝撃値も異なり、ノルテンのほうが、調質に比べて低くなることが推定できます。
これらの違いが製品寿命や安全性などに関係するはずですが、JISの試験値は小さな試験片の値ですから、実際の品物になると、これらの数値は異なってきます。
引張強さや圧縮強さは硬さで評価できますから、強くしたければ硬さを上げればいいのですが、衝撃値は硬さの上昇とともに下がってきます。
*****
以上から、熱間圧延鋼材の端部角部と鋼材中央部の表面硬さを測定して、その硬さが、いずれも機械加工できる硬さになっていれば、あえて、焼ならしや焼なましをする必要はないということです。
私の勤めていた会社の例でも、圧延のままの鋼材を使用して、組織や硬さに問題が出た例はありませんし、むしろ、構造用鋼の鍛造品をバッチ処理(1回ずつの処理)で焼ならしをすることで使用する場合は、硬さのばらつきは多くなる場合もあるくらいですから、メーカーで製造された鋼材は、硬さを測定して問題が無ければ、そのまま安心して使用できます。
図が小さくて見にくいですが、これらの図は、日本鉄鋼協会編「鋼の熱処理」から引用していますので、詳しく知りたい方は、そちらをご覧ください。